 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-11 人气:
空心筒体锻件内壁夹层属于分层类平面缺陷,探伤特征为内壁环状、断续带状分层回波,剖开后可见筒壁内部平整分离界面,金属基体完全断开。夹层割裂筒体整体受力结构,承压工况下分层界面极易萌生裂纹,船舶、核电、加氢设备等高端承压筒体对夹层缺陷零容忍。相较于疏松,夹层多为锻造过程金属流动紊乱折叠生成,隐蔽性更强,管控难度更高。结合山西永鑫生多年厚壁筒体锻造实操案例,剖析夹层产生诱因,并制定贴合量产实际的规避工艺规范。
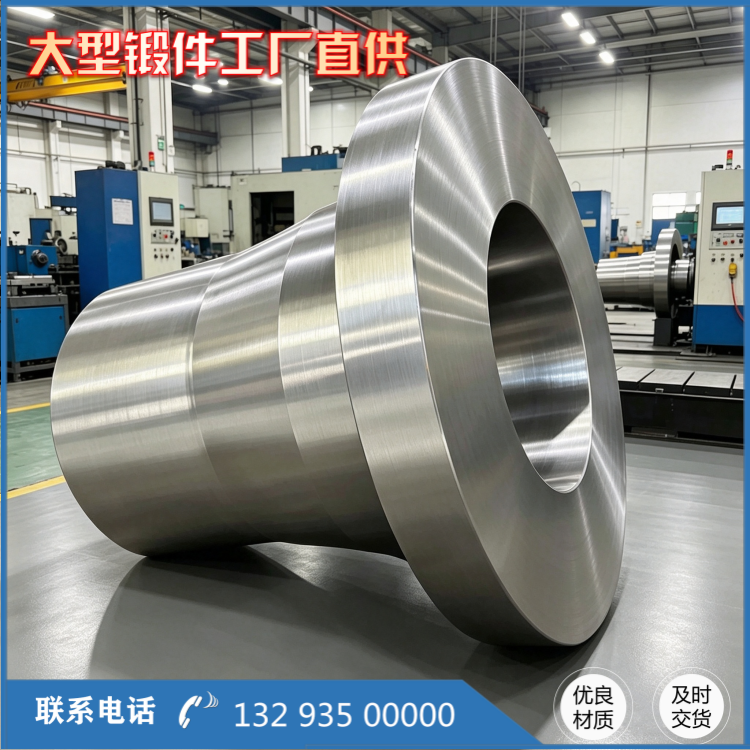
内壁夹层主要由四类工况诱发。类是氧化皮卷入折叠夹层,钢锭加热时炉内氧化气氛过强,坯料表面生成厚重氧化铁皮,冲孔前未彻底清理外圆与端面氧化皮;冲孔阶段冲头挤压坯料,表层氧化皮被挤入内孔壁金属缝隙,后续芯轴扩孔过程中,氧化皮留存于筒壁内部,形成带状夹层,这是中小型锻造企业***普遍的夹层成因。类是金属紊流折叠成型夹层,冲孔、马杠扩孔阶段工艺参数失衡:芯轴直径匹配不合理、单次扩孔压下量过大,内壁金属流动速度远超外壁,周向流动不均产生涡流褶皱,褶皱被锻压闭合后内部留存缝隙,转化为内壁环状夹层;坯料同心度偏移、马架定位偏差,筒体锻件壁厚一边厚一边薄,受力不均加剧金属紊乱流动,局部折叠分层概率大幅上升。类是原料夹杂原生夹层,钢锭内部存在长条状氧化物、硫化物夹杂,冶炼浇筑时杂质沿轴向聚集分布,锻造变形后杂质被延展拉长,形成连续夹层;钢锭皮下气泡经锻打延展为细长缝隙,冲孔后转移至内壁区域显现为夹层缺陷。类是温度不均催生分层,厚壁筒体坯料导热慢,扩孔中后期内壁温降过快,表层金属塑性骤降,内外层变形协调性变差,界面处产生剪切分层;频繁挪火、中途长时间搁置,坯料温度梯度进一步扩大,分层风险显著提升。

为从源头杜绝内壁夹层缺陷,永鑫生从炉温管控、坯料预处理、成型变形、工装校准四个维度优化锻造流程。坯料预处理阶段,钢锭加热出炉后使用高压砂轮机***打磨外圆、两端面,彻底祛除氧化皮、毛刺与表面微裂纹;端面倒角处理,消除冲孔锐角挤压带来的翻边褶皱;入炉前核查钢锭探伤报告,内部长条夹杂、皮下气泡超标的坯料直接退回钢厂,切断原生夹层来源。加热管控优化炉内氛围,采用微还原性气氛加热,降低氧化皮生成量;厚壁筒体增设中途回炉匀温工序,扩孔 2 个火次后重新入炉保温 30~60 分钟,抹平内外壁温度差,始终维持内壁良好塑性,规避冷热变形不一致引发的剪切分层。
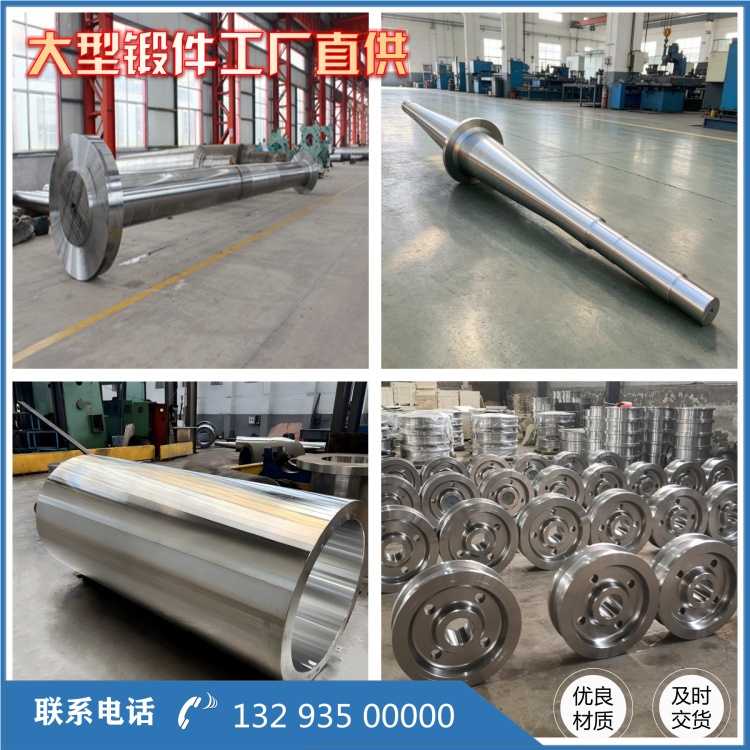
成型锻造***把控变形节奏与工装精度:冲孔选用圆弧过渡空心冲头,减小孔壁挤压应力,冲头表面抛光处理,降低内壁刮擦褶皱;扩孔拆分 4 火次渐进成型,单火次压下量控制 15%~20%,放缓变形速度,让金属沿筒壁周向均匀延展,杜绝涡流折叠;每日开工前校准马架、芯轴同轴度,控制筒体椭圆度≤2mm,壁厚偏差控制在 ±1.5mm 以内,保证受力均匀。严格管控终锻温度,合金钢筒体终锻温度不低于 820℃,温度不足立即回炉补温,严禁低温强行扩孔。锻后调质热处理消除锻造剪切应力,打散细微夹层界面;成品采用超声波全覆盖探伤 + 内壁荧光渗透检测双重核验,***检出浅层、深层夹层缺陷。整套工艺不刻意压缩火次与工期,以稳定变形质量为核心,大幅降低内壁夹层返修率,批量交付船舶、重工、电力行业厚壁空心筒体锻件,探伤合格率稳定维持在 98% 以上,满足高端装备严苛的承压与疲劳使用要求。
相关推荐
服务热线