 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-11 人气:
造纸设备超长空心筒体除筒体内部潜藏缺陷之外,筒体内孔壁、外圆表层、端面法兰转角、镗削加工纹路下方极易出现细微表面裂纹、锻造折叠、发纹、氧化夹杂等浅表缺陷。这类微小表面缺陷肉眼难以辨识,在造纸车间高温、潮湿、循环载荷环境下会持续延展,***终造成辊筒断裂停机。单纯超声波探伤仅可检测内部深层缺陷,无法***捕捉浅表细微瑕疵,山西永鑫生重工针对超长造纸空心筒体细长结构特征,推行磁粉探伤、液体渗透探伤相结合的复合表面无损检测模式,划分不同部位验收阈值,形成完整的表面质量管控验收体系。
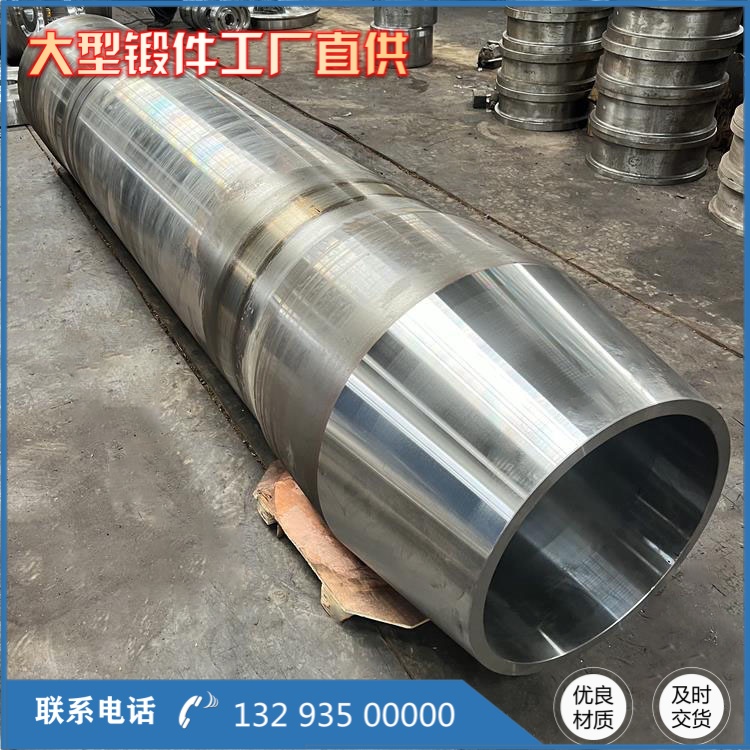
超长筒体表面检测首要难点在于工件体量偏大,筒体锻件细长挪动不便,内壁狭长视野受限,常规固定式探伤设备很难全域覆盖。我厂采用分体移动式探伤设备搭配柔性探杆结构:外圆、两端法兰端面使用移动式磁粉探伤机,依靠电磁磁化检测表层及次表层裂纹、锻造折叠;狭长内孔腔体置入加长型渗透检测探杆,可深入 8 米超长筒体内部,对内壁镗削面全程渗透扫查,有效解决深孔内壁检测盲区问题。检测前预处理工作严格把控:筒体粗精加工全部结束,去除飞边毛刺、尖锐棱角;打磨掉锻造残留氧化层与深浅刀纹,避免纹路干扰磁粉堆积、渗透液滞留造成误判;工件充分静置降温至室温,温差过大会影响渗透液渗透效果与磁粉磁化稳定性。
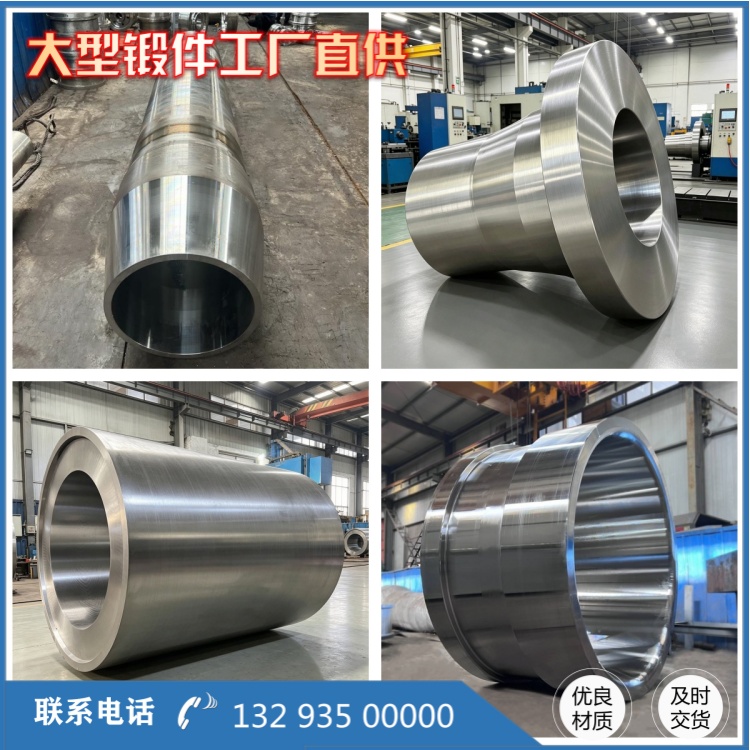
两种检测方式划分适用区域,互不重叠互为补充。磁粉探伤重点应用于筒体外侧柱面、两端法兰端面、转角圆弧区域:采用连续磁化法,轴向与周向交叉磁化,***检出横向、纵向细微裂纹、锻造折叠以及热处理应力裂纹;对于筒体壁厚过渡台阶、法兰根部这类应力集中高危区域,增加磁化次数,提升检测灵敏度。液体渗透探伤专门用于狭长筒体内壁:依次完成清洗、干燥、渗透、乳化、显像五道工序,渗透剂充分渗入内壁细微缝隙,显像后清晰显现内壁微裂纹、皮下夹杂、小孔洞缺陷,***弥补磁粉无法深入狭长内腔的短板。
结合造纸辊筒实际服役工况制定差异化验收标准。外圆工作面、筒体内壁承压工作面:不允许存在任何表面裂纹、折叠、线性发纹、气孔夹杂;点状微小针孔缺陷单个直径≤1.5mm,整根筒体总数不得超过 6 处,且相互间距不低于 80mm 方为合格。两端法兰装配非工作面放宽限值:细微短小发纹单条长度小于 5mm,累计总长不超过 25mm 可验收;出现贯通性裂纹、密集孔洞群直接判定不合格。检测过程安排两名探伤人员交叉复核,超长筒体分段标记检测结果,详细记录缺陷位置、长度、数量。
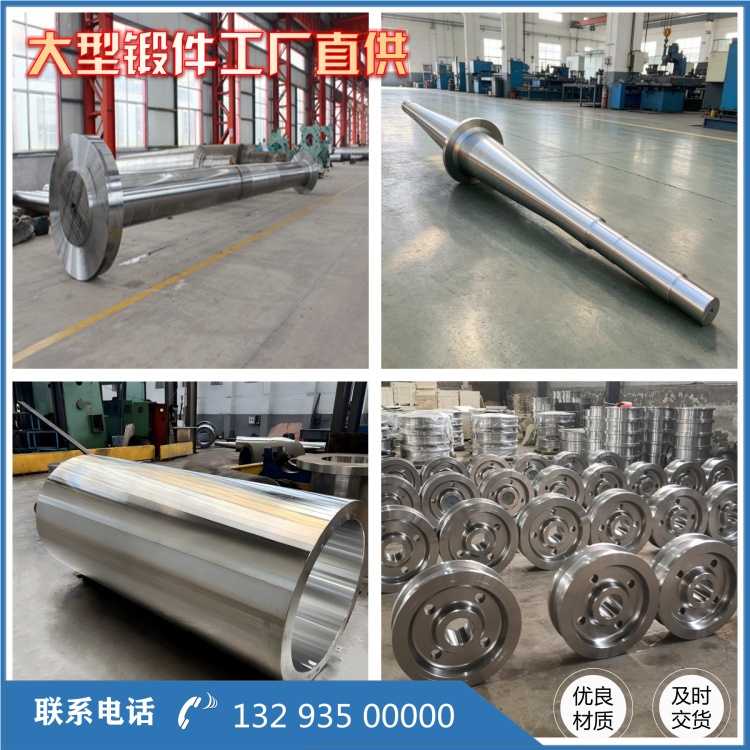
若检出轻微浅表缺陷,采用打磨修磨去除缺陷区域,修磨后壁厚仍满足图纸公差范围,再次复检无缺陷方可出厂;打磨后壁厚不足、裂纹深度超标工件,直接作废处理。所有探伤报告、显像照片、磁化参数全部存档备案,方便造纸设备厂商进场复检。复合无损检测模式兼顾筒体内部与表层质量,全方位规避超长造纸空心筒体锻件运行隐患,稳定适配造纸行业连续化大规模生产需求。
相关推荐
服务热线