 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-10 人气:
很多造纸企业在设备运维中都会遇到共性难题:新更换的大型压榨辊空心筒体运行半年到一年,便出现辊面磨损深浅不一、筒体轻微弯曲失圆,纸页压合厚薄不均,高速运转震动明显,频繁停机打磨校正,既耽误生产又增加备品采购开支。拆解检测后不难发现,问题根源大多不在于锻造外形尺寸,而是热处理工艺把控粗糙:筒体内部应力未消除、晶粒组织杂乱、韧性与硬度配比失衡,无法适配造纸车间重载交变弯曲、持续摩擦的严苛工况。山西永鑫生重工常年为各大造纸设备厂商配套压榨辊空心锻件,结合大量一线纸厂使用反馈,针对大尺寸厚壁空心筒体优化整套热处理流程,针对性解决抗弯不足、磨损过快两大痛点,用贴合工况的工艺提升筒体整体使用寿命。
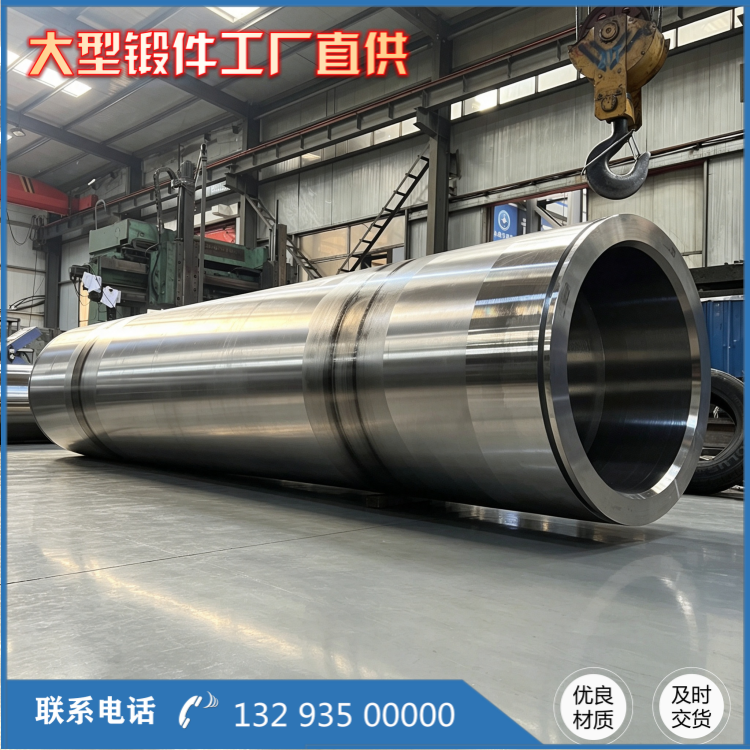
锻造出炉的压榨辊空心筒体锻件,即便外形尺寸达标,内部依旧存在诸多隐患:反复锻打产生的残余应力堆积、铸态粗大晶粒未被细化、筒壁表层与芯部力学性能差距大。倘若跳过规范热处理或者工艺缩水,筒体投入运转后,交变弯曲载荷会持续释放内部应力,慢慢发生弯曲形变;表层硬度偏低,长期与纸页、压辊相互摩擦,磨损速度会成倍加快;而一味追求高硬度又会让筒体脆性上升,受力过大容易萌生裂纹。想要兼顾抗弯韧性与表面耐磨性,调质热处理是***稳妥的方案,但大型空心厚壁筒体结构特殊,常规小件热处理参数完全无法套用。
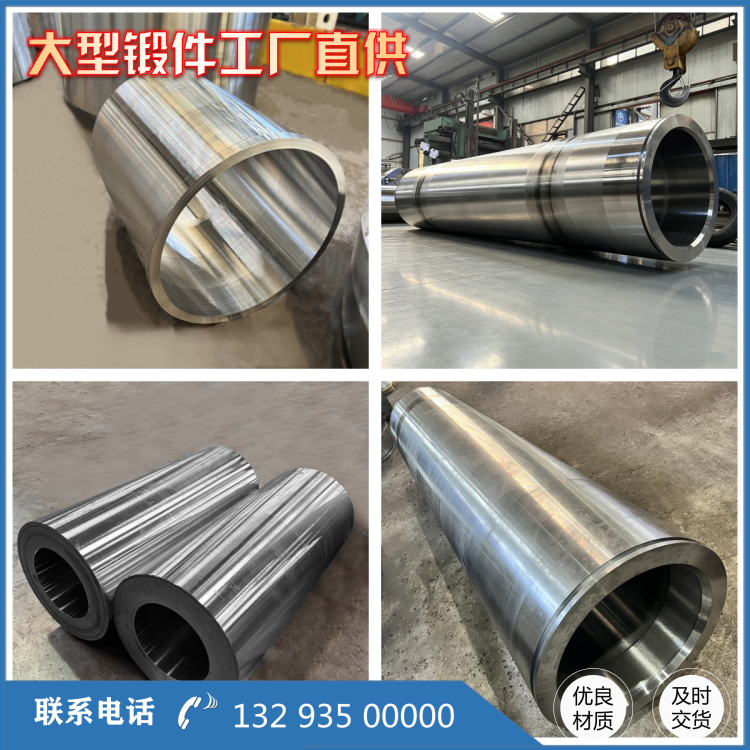
永鑫生结合 42CrMo 材质特性与大筒体结构弊端,重新规划整套热处理流程。锻件下线首***行 650℃去应力退火,长时间保温之后缓冷,先期释放大部分锻造应力,避免后续淬火环节筒体扭曲变形;正式淬火加热采取缓慢递进升温,严控炉温波动,杜绝筒体外壁温度过高、芯部温度不足的情况,保证全壁厚区域奥氏体化充分。冷却环节摒弃粗暴水冷方式,采用恒温淬火油缓慢均匀冷却,缓解表里温差带来的应力损伤,既保证表层获得足够硬度抵御摩擦磨损,又让筒体心部留存充足韧性,承受持续弯曲载荷不易变形。淬火之后及时高温回火,调和硬度与韧性配比,将筒体残余应力降至安全范围,长久运转尺寸稳定性更强。
长径比较大的超大压榨辊筒体,热处理变形管控尤为关键。生产过程中我们使用立式专用工装吊装入炉,筒体内部加装支撑环防止冷却过程出现椭圆形变;冷却全程保证筒体匀速转动,各个方向散热速率保持一致,***大程度规避单边收缩带来的弯曲问题。热处理完工后进行精密压力校直,再辅以低温去应力回火稳固尺寸,杜绝后期使用中回弹弯曲。针对高速纸机、特种纸生产线重载压榨辊,我们额外增加辊面感应表面淬火,只强化工作表层耐磨属性,筒体基体韧性不受影响,彻底规避硬度过高脆裂风险。
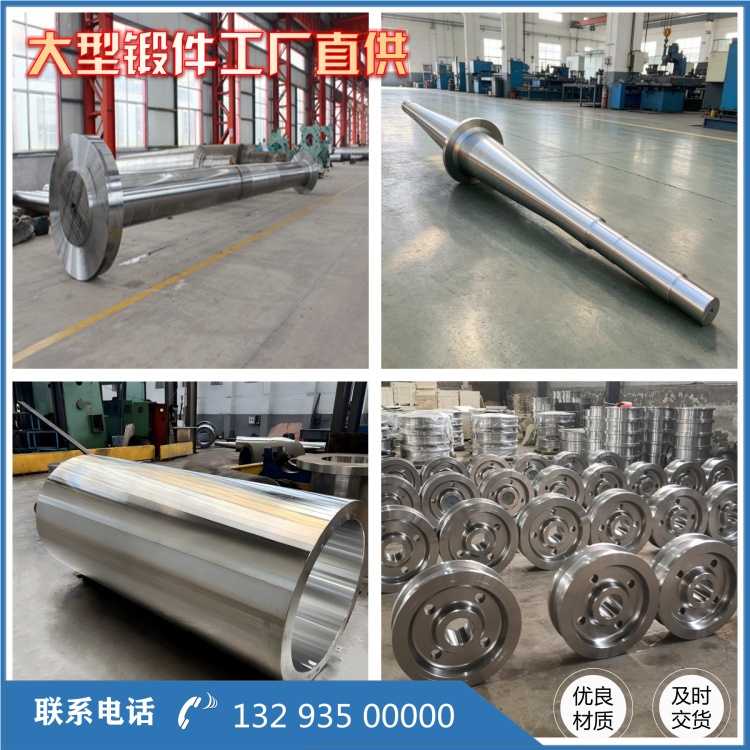
每一批次热处理大型空心筒体锻件都会留存试样送检,检测抗拉强度、冲击功、布氏硬度等指标,全部达标才可交付。对比简化热处理的产品,经标准化调质处理的压榨辊空心筒,抗弯曲疲劳寿命提升一倍以上,辊面磨损速率明显放缓,检修频次大幅下降。永鑫生从不依靠夸张话术拔高产品性能,立足造纸车间真实生产工况,依靠严谨成熟的热处理工艺优化筒体内在品质,切实帮助纸厂减少设备运维损耗、提升连续生产效率。
相关推荐
服务热线