 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-04 人气:
固溶处理:给两相组织 "重新洗牌"
双相钢筒体不能用碳钢的调质工艺,***的核心热处理就是固溶处理。2205 的固溶温度控制在 1020 到 1080℃,2507 超级双相不锈钢则要 1080 到 1120℃。温度讲究不能高也不能低:固溶温度过高,铁素体占比过高,锻件韧性下降;温度过低,碳化物溶解不充分,耐蚀性能打折扣。保温后在大型台车炉里全程采集温度曲线,保证整炉工件温度均匀,随后快速水冷,通过***控制冷却速率,让冷却后的奥氏体、铁素体两相比例稳定在接近 1:1。

固溶的作用,是把锻造过程中析出的碳化物和有害金属间相重新溶解,恢复两相平衡,避免 σ 相等有害相在筒体服役后析出导致脆化。对厚壁筒体,保温时间按厚度折算,确保热量传递到工件芯部。热处理出来的筒体锻件,表面往往带着氧化色,接下来进数控机加工车间。
机加工:用合适的刀,控制好热损伤
双相不锈钢加工硬化倾向明显,比普通钢难加工得多。车间里用的是硬质合金刀具,切削速度严格控制,避免工件表面产生热损伤和变形,同时做好冷却润滑。重型立车完成内外圆、端面、螺栓孔的精加工,形位公差按图纸要求走。加工参数要特别留意,切削过热或刀具选用不当,会在表面留下残余应力,为后续应力腐蚀开裂埋下隐患。
无损检测:三道探伤层层把关
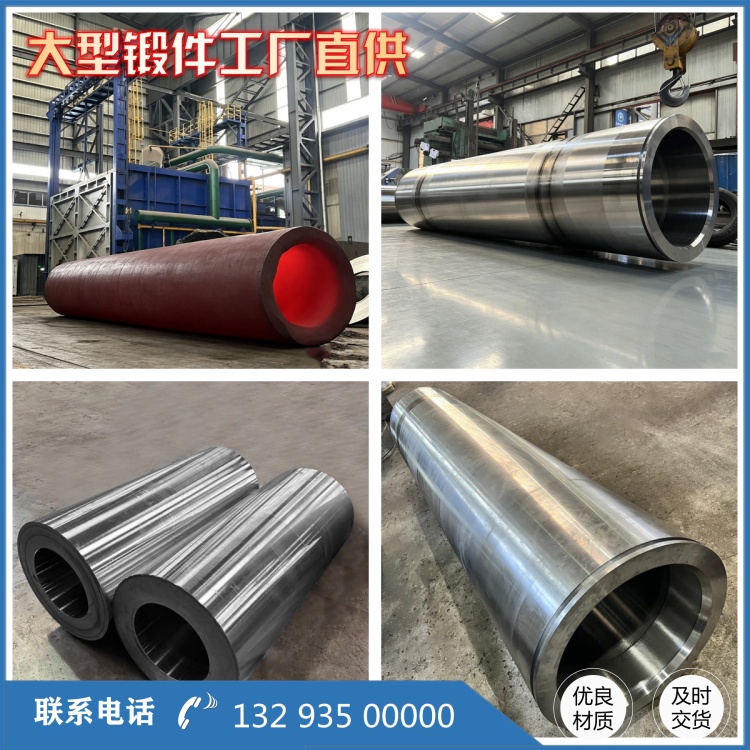
出厂前的检验是重头戏。永鑫生对双相钢筒体执行三道分级无损检测:锻后毛坯探伤、热处理后探伤、精加工成品探伤。检测方法上,双相钢没有磁性,不能用磁粉,内部缺陷靠超声波(UT)排查,表面开口缺陷靠渗透探伤(PT)筛查。
UT 超声波探伤检查内部夹杂、裂纹、分层等体积型缺陷,探头灵敏度先经同材质标准试块校准,以平底孔当量作为判定基准,纵波横波双向扫查,沿轴向周向全覆盖。PT 渗透探伤针对表面微小开口缺陷:清洗表面、喷涂渗透剂浸润、去除多余渗透剂、喷显像剂,白色显像层上显现出红色缺陷纹路。此外还要取样做力学性能试验和金相检验,核查两相组织比例,部分产品增加腐蚀试验。
每一支筒体都配一份完整的检测报告和材质证明,锻件编号***,检测数据、热处理曲线全部存档,实现从钢锭到成品的全流程追溯。承压等级高的筒体,探伤过程还要接受第三方监造旁站复检。
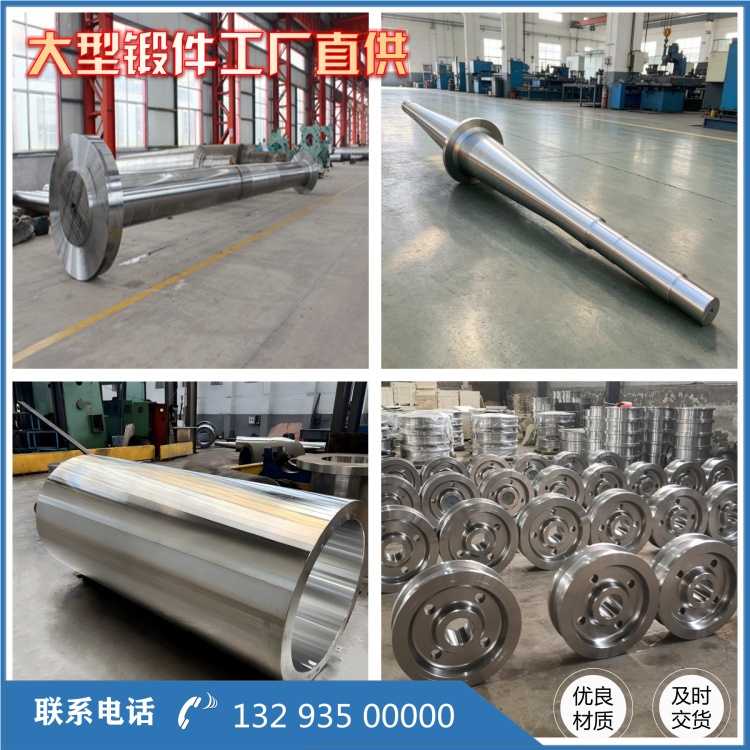
双相钢筒体锻件用在深海采油平台、酸性油气井口、高压化工反应器等极端工况,一点内部缺陷或两相比例失衡,都可能在高压腐蚀介质下演变成泄漏甚至断裂。这也是为什么永鑫生把固溶控制和探伤看得这么重 —— 锻造管的是 "成形",固溶管的是 "组织",探伤管的是 "隐患",这三关都过了,筒体才敢往装备上装,用户才敢把它交给高压介质去考验。
相关推荐
服务热线