 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-02 人气:
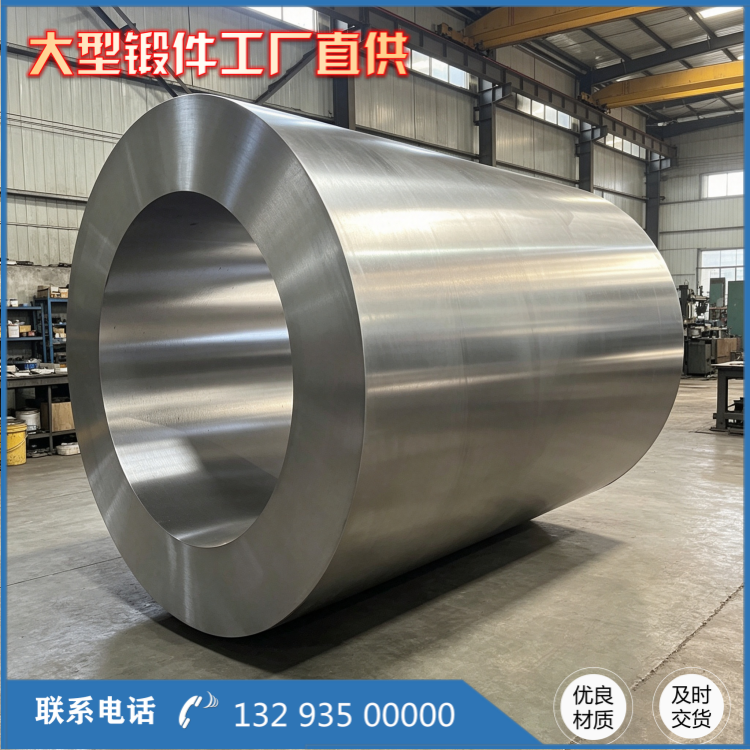
自由锻(开式模锻)是生产大尺寸筒体锻件的主要方式,适合单件、小批量、多规格的定制加工,工艺灵活、适应性广。山西永鑫生重工采用自由锻工艺,为用户提供筒体、筒节、管坯等筒类锻件的加工定制服务,可按图纸、按材质、按规格组织生产。本文介绍自由锻筒体加工定制的流程和注意事项。
一、自由锻筒体的特点
与模锻相比,自由锻用通用工具成形,模具投入少、切换快,特别适合大型筒体锻件和多品种、小批量的生产需求。自由锻靠操作者控制变形,对操作水平和工艺经验要求高,成形质量与工艺设计密切相关。大型筒体壁厚厚、直径大,采用自由锻可以灵活调整锻件尺寸,满足不同设备的配套需要。
二、定制加工的流程
自由锻筒体的加工定制,一般遵循以下流程:
1. 需求确认:用户提供图纸或技术要求,明确材质、规格、数量、执行标准、探伤级别和交货形态(毛坯、半成品或成品)。
2. 工艺设计:根据尺寸和材质,制定下料、加热、锻造、热处理、机加工工艺,确定钢锭吨位和变形方案。
3. 材料准备:按需采购或选用合适的钢锭、锻坯,复验材质。
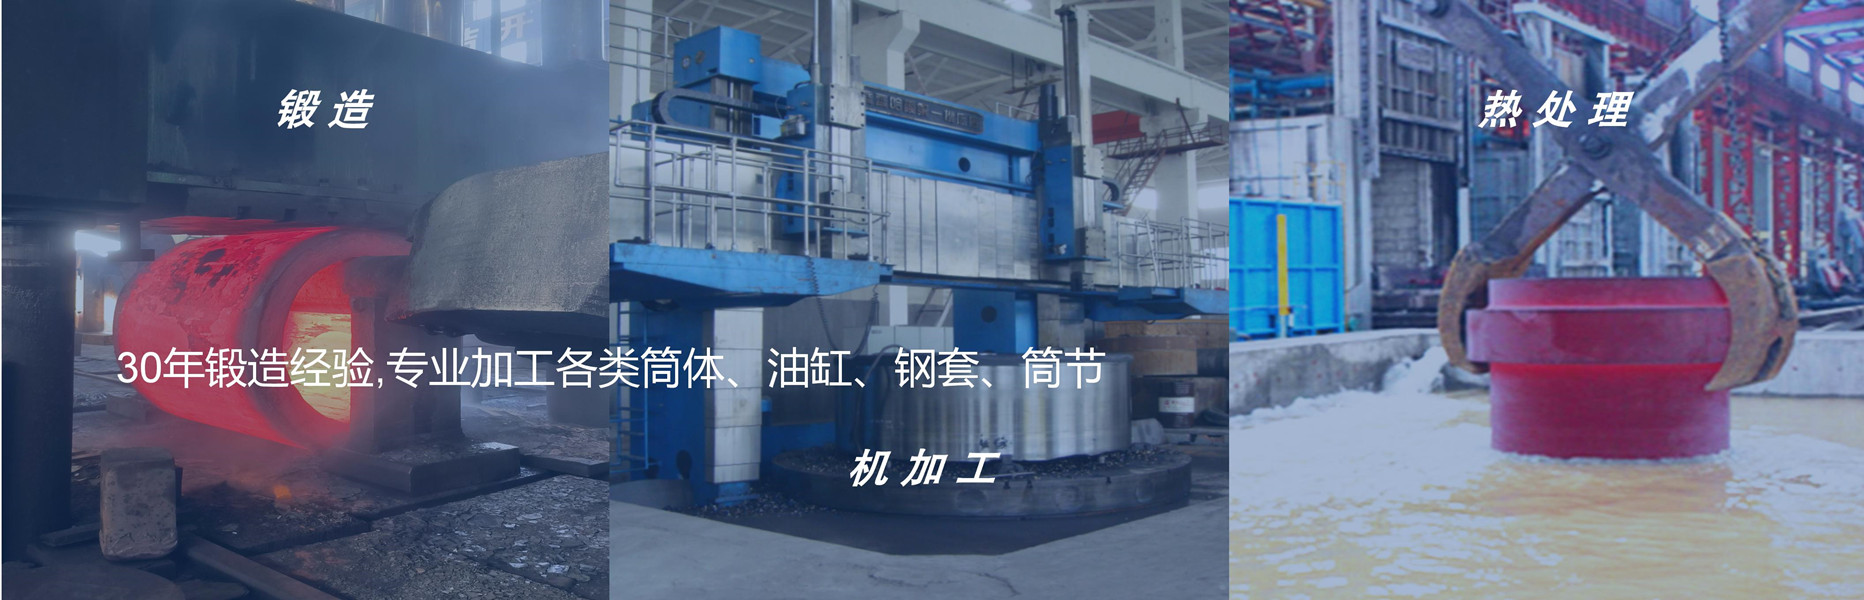
4. 锻造:按镦粗、拔长、冲孔、芯棒扩孔工序成形,控制温度和变形。
5. 热处理:按材质和性能要求做正火、回火或调质处理。
6. 机加工与探伤:粗加工、探伤、精加工,控制尺寸和表面质量。
7. 检验交付:成品检验、出具资料、按约交付。
三、工艺设计的要点
自由锻筒体定制,工艺设计要重点考虑几个方面:一是锻造比,要保证足够的镦粗和拔长量,压实内部组织;二是扩孔方案,根据壁厚和内径合理分配扩孔道次和压下量;三是余量设计,综合考虑变形误差和机加工余量,既保证尺寸又避免浪费材料。对特殊材质,还要单独设计加热和热处理曲线。
四、材质与规格选择
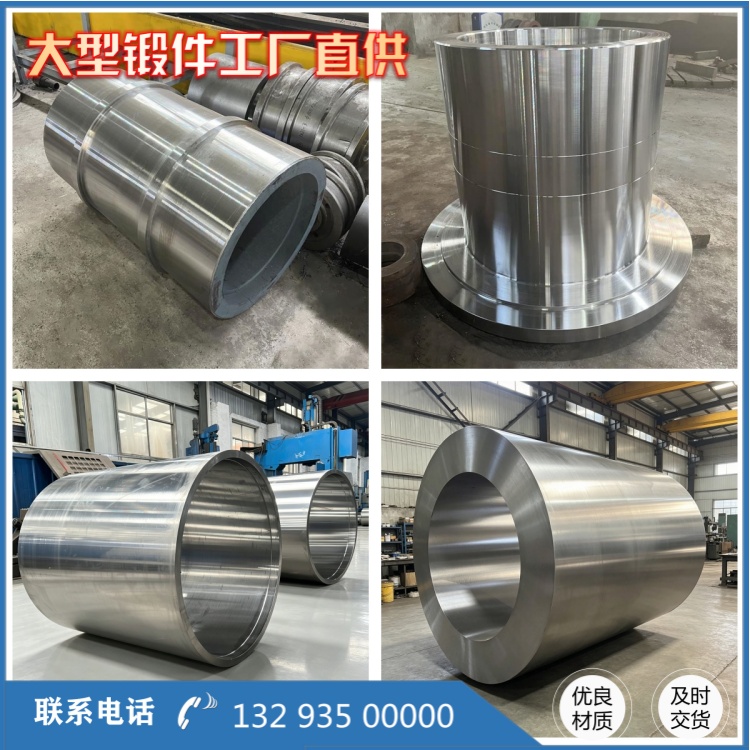
自由锻筒体可加工多种材质,如 42CrMo、35CrMo、45#、20MnMoNb、P91、P92、16Mo3 等,适用不同工况。用户根据工作温度、压力、介质和强度要求选材,厂里提供材质建议。规格上,筒体直径、壁厚、长度可在设备能力范围内定制,具体范围与生产时沟通确认。批量供货时按合同分类管理,保证批次可追溯。
五、质量与周期控制
自由锻筒体的质量靠过程控制保证:加热控温、锻造控形、热处理控性能、探伤控内部质量,每道工序记录留档。生产周期与吨位、道次、热处理时间相关,用户提前排产能更好保证交货期。对探伤等级、性能指标有特殊要求的,在工艺设计和检验阶段提前安排。
六、服务与配套
山西永鑫生重工支持按图定制,提供毛坯、半成品或成品锻件,配套压力容器、油缸、风电、冶金、电站等行业使用。用户提供规格需求即可组织生产,厂里配合第三方检验和驻场监造。小批量试制和大批量配套均可承接,交货形态灵活。
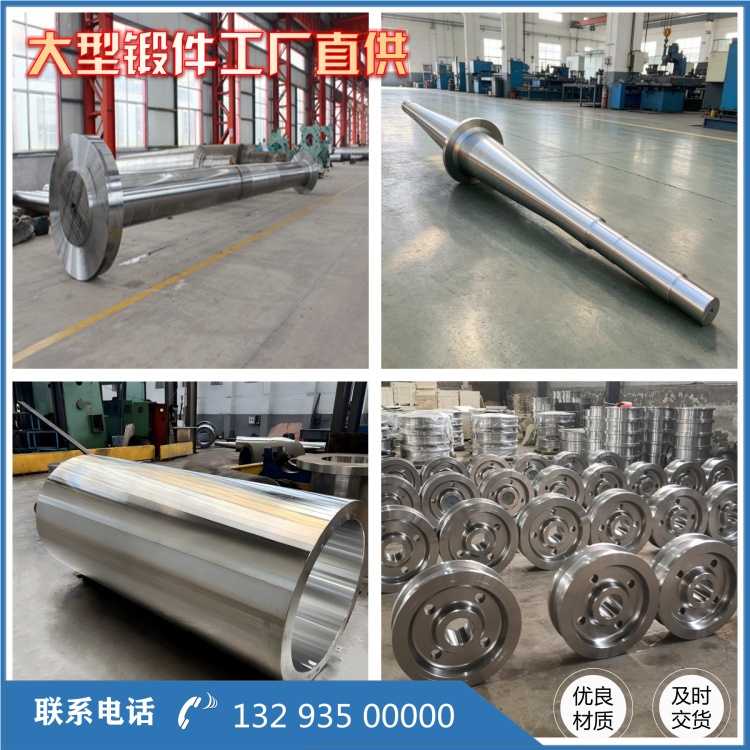
自由锻筒体锻件加工定制,关键在于工艺设计合理、过程控制严格、服务沟通到位。把用户需求转化为可执行的工艺,按流程组织生产、按标准检验交付,才能保证定制筒体质量稳定、尺寸合格。山西永鑫生重工依靠长期积累的锻造经验和设备能力,为用户提供可靠的自由锻筒体加工定制服务。
相关推荐
服务热线