 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-30 人气:
探伤检测做没做、做得到不到位,直接关系到传动系统能不能安全稳定运行。但探伤从来不是孤立的一道工序,它处在设计、材料、工艺、检测、使用维护这条完整的质量链当中,只有和上下游环节衔接起来,才能真正发挥作用。这一篇说说探伤检测在现实中是怎么落地的,以及它为什么只能作为关口之一。
一、上下游环节的衔接
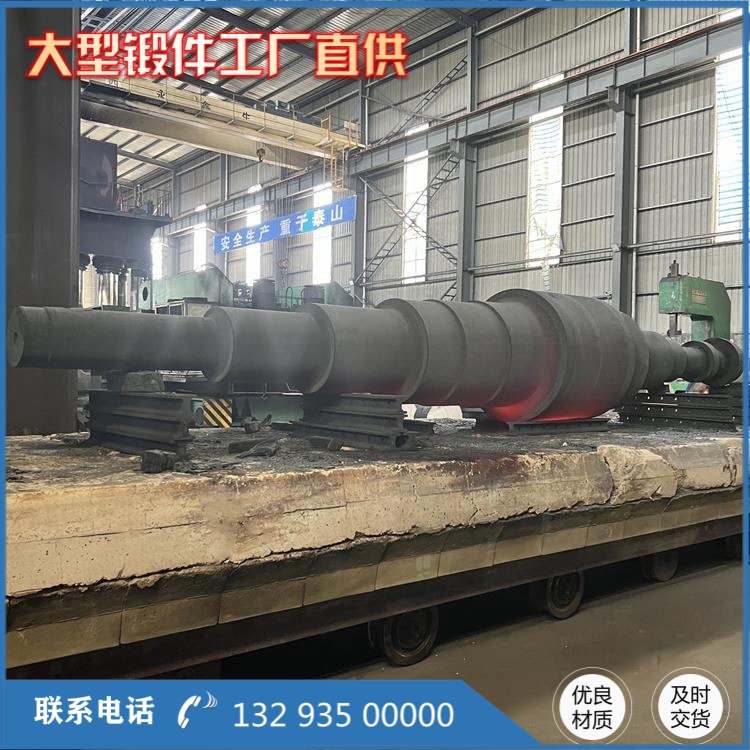
传动轴锻件从制造到使用,要经过锻造厂、安装(或整机制造)单位和使用单位几方。探伤在其中承担着衔接的角色。锻造厂在轴出厂前做完整探伤,把检测结论写进报告,随轴一并交付,这是质量把关的后一环,也是采购方验收的重要依据。使用方到货后核对探伤报告和标准执行情况,把好入口关。到了运行阶段,使用单位再结合检修周期安排复检,盯住运行关。三个环节环环相扣,任何一个断了,探伤的意义都会打折扣。这里还要强调一点,探伤报告不是一张简单的合格证明,它应当写清楚检测方法、执行标准、扫查范围和结论,让下道环节能看懂、能用得上。
二、探伤本身要可靠
探伤要能真正发现问题,前提是检测本身可靠。这需要几个硬条件。一是人员,探伤操作要由具备相应资质、熟悉方法和标准的检测人员来完成,不能随便找个人拿仪器扫一遍就算完。二是设备,探伤仪器、探头、试块要定期校准和校验,保证检测灵敏度和结果的可比性。三是执行标准,用什么方法、按什么验收级别,都应当依据现行标准和技术协议来定,不能拍脑袋。四是记录,检测的部位、扫查范围、发现缺陷的位置和当量都要记录清楚,探伤报告可追溯、可复查。这几条做到了,探伤结论才站得住。
三、认清探伤的局限
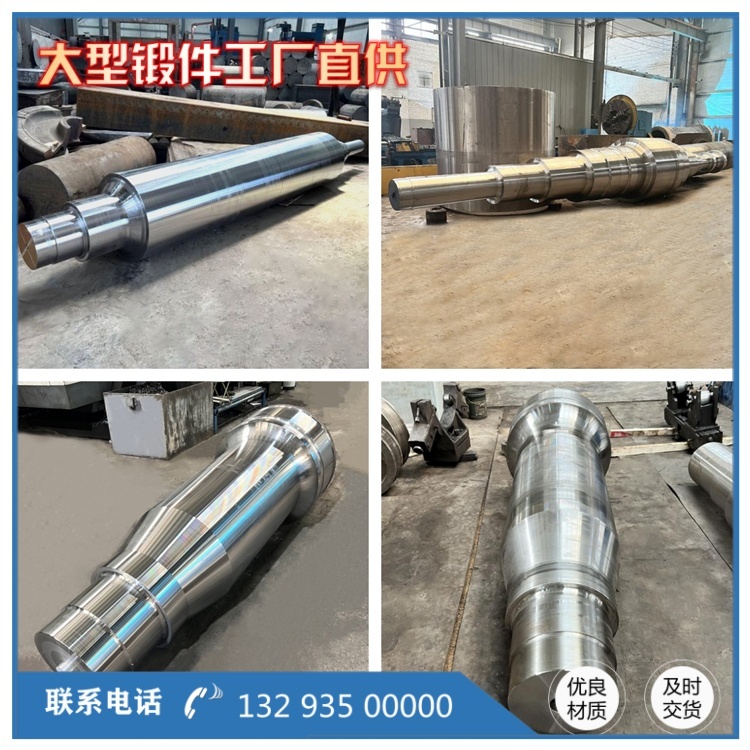
探伤是很有用的手段,但也要客观看待它的局限。任何无损检测方法都有自己的灵敏度下限,也就是说,小于一定尺寸的缺陷不一定都能被可靠地发现;检测人员的水平、扫查是否到位、探头选用是否合适,都会影响结果。表面缺陷的深浅走向、内部缺陷当量大小的判断,都带有一定的经验性。因此,探伤结论是在一定置信度下的判断,不能把“检过了”等同于“一定没问题”。这也是为什么设计上要给足安全系数、材料上要控制冶金质量、工艺上要规范锻造热处理。几道关口叠加,把单靠探伤覆盖不到的风险也兜住,轴的可靠性才有更好的保障。
四、把探伤纳入质量管理体系
探伤要稳定发挥把关作用,把它纳入整个质量管理体系来管理,而不是当成一次性的临时检查。具体说,就是从轴的设计选材、锻造热处理的工艺控制,到出厂探伤的验收标准,再到运行期的复检周期,都应该有明确的要求和记录,形成一套闭环。哪一根轴做过探伤、用什么方法、按什么标准、结论是什么,都能查得到。这样一旦出现问题,就能顺着记录追溯原因。对采购方和使用方来说,这套体系越完整,对轴的质量就越有底。而对制造方来说,规范的探伤管理本身也是质量能力的一种体现。
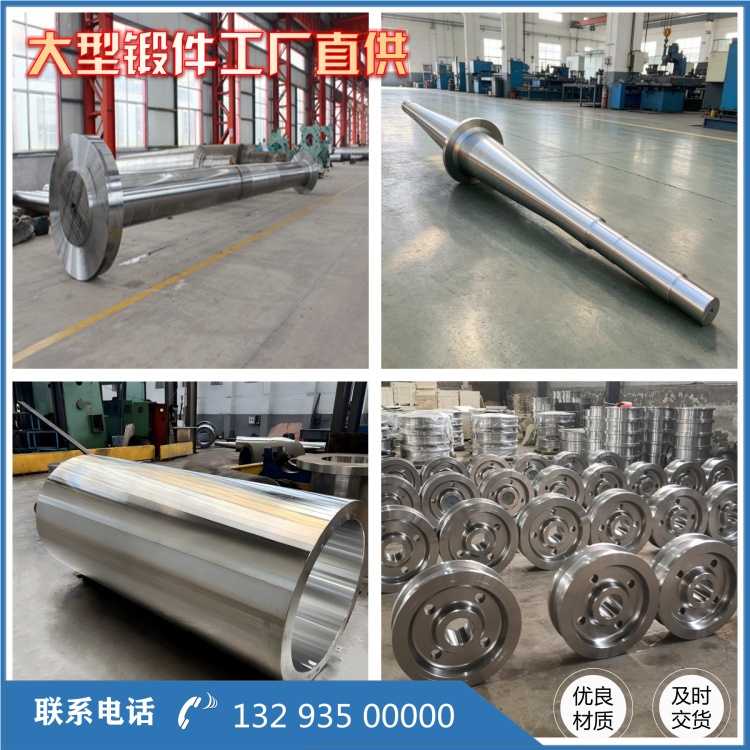
把这几方面放在一起看,探伤检测的意义就更清楚了。它是传动系统安全管理中一道不可或缺的关口:能够发现常规检查看不见的缺陷,为轴的投入使用和继续运行提供依据,帮助使用者把风险控制在发生之前。对制造方来说,规范探伤、如实出报告,是对产品质量负责;对使用方来说,重视出厂验收和运行复检,是对设备安全负责。双方各自把该做的一环做好,传动轴锻件系统的风险就能降下来一大半。但探伤并不能保证把所有问题都找出来,更不能代替正确的选材、设计和日常维护。真正靠谱的做法,是把探伤检测纳入质量管理流程,和设计、材料、工艺、装配、使用维护结合起来,综合管理,有标准、有记录、可追溯。这样,传动系统的安全运行才能落到实处,设备的可靠性和经济性也才有保证。
上一篇:重工装备的核心传动部件 —— 为什么它们必须 "扛得住"
下一篇:没有了
相关推荐
服务热线