 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-28 人气:
空心主轴装到设备上,承担的是大扭矩、高速旋转、交变载荷这些重活。它***怕的不是表面难看,而是内部藏着看不见的缺陷 —— 夹杂、裂纹、缩孔、疏松、白点。这些东西平时发现不了,一旦在运行中暴露,可能就是整根轴的报废甚至安全事故。所以在空心主轴出厂前,无损探伤是一道不能省、也不能松的关卡。
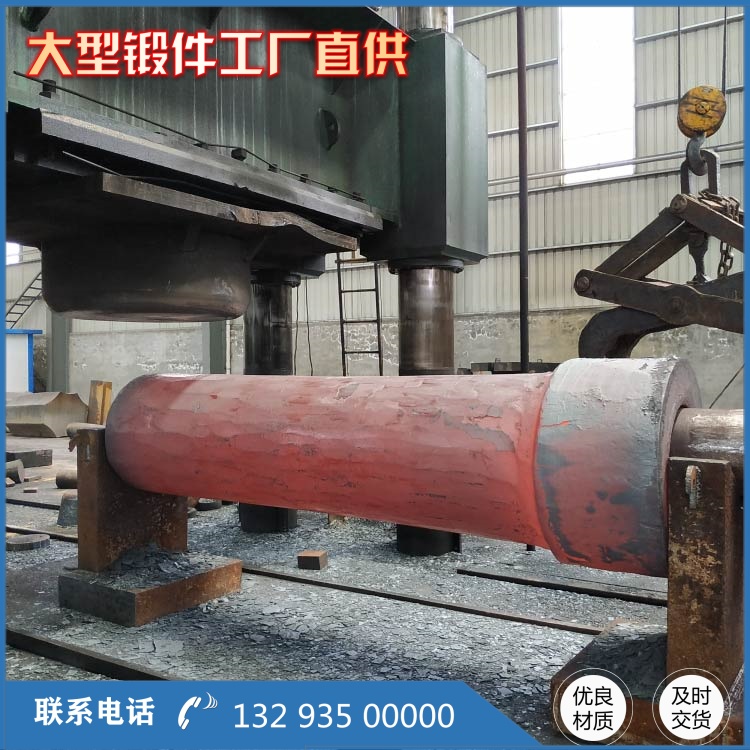
探伤检测的方法,得按 "查什么" 来选。内部缺陷,主要靠超声探伤(UT)。原理是超声波打进材料里,遇到缺陷会产生反射回波,通过分析回波信号判断缺陷有没有、在哪个位置、多大。对轴类锻件,通常用纵波直探头查内部缺陷,用横波斜探头查表面和近表面的缺陷;批量生产还可以用水浸超声走自动化,现场检测用接触式探头。超声能查整个截面体积,还能给出缺陷的深度位置,是大型锻件内部质量检测的主力手段。
这里要说空心主轴的一个 "隐形优势":中心是通孔,超声检测时没有 "盲区"。实心轴查芯部,超声波穿过厚实的中心区,信号衰减大、靠近中心的缺陷不容易判出来;空心轴因为中心有孔,声程变短,整根轴的截面基本都能扫到,内部缺陷的检出率反而更高、判读更清晰。这也是空心结构除了减重之外,在质量可控性上的一个加分项。
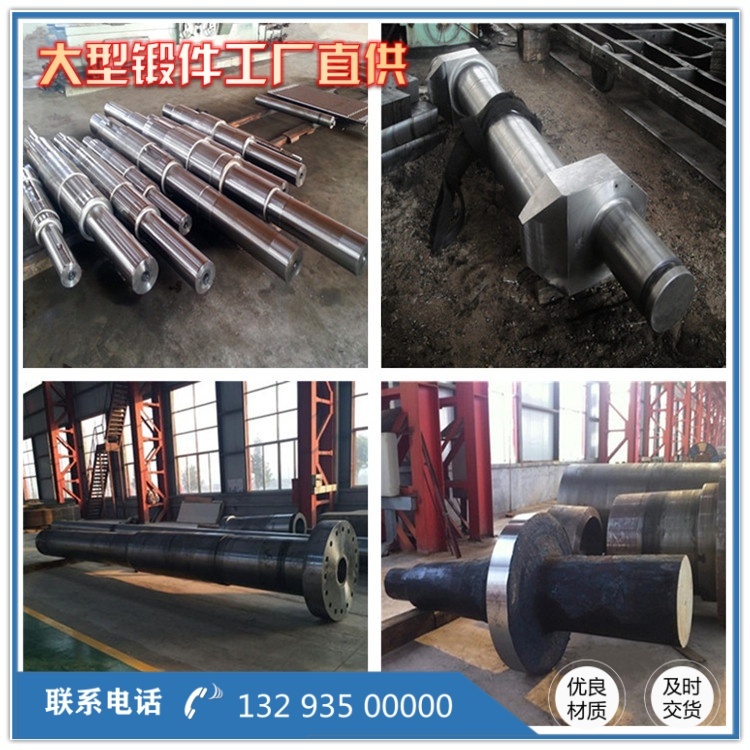
查表面和近表面的裂纹、磨削裂纹这类缺陷,常用磁粉探伤(MT)。原理是给铁磁性工件磁化,缺陷处的漏磁场会吸附磁粉形成磁痕,靠磁痕的形状、位置来判断缺陷性质 —— 比如磨削裂纹的磁痕通常密集细小,焊接裂纹的磁痕浓密清晰、呈直线或树枝状。主轴表面经过磨削加工,***怕的就是磨削裂纹,所以 MT 这道工序不能省。
探伤不是随便扫两下就算完,是有规范讲究的。国内锻钢件无损检测有对应的标准(比如重型机械通用技术条件里锻钢件无损检测的部分),对扫查有明确要求:探头每次移动至少要留 15% 的重合,确保整个锻件被完整扫到;手工扫查速度不能太快,自动检测也不能盲目提速;还要尽可能在两个相互垂直的方向上对所有截面扫查。材料不同,探头的选择也不一样 —— 比如奥氏体钢晶粒粗大,对超声散射衰减厉害,得用更低频的探头保证穿透。这些细节不严格执行,漏检的风险就上来了。
探伤在什么时候做,同样有讲究。一般在锻造毛坯阶段先做一次内部质量摸底,热处理之后再做一次确认组织状态,成品精加工后再做***终检测 —— 因为不同阶段可能出现的缺陷类型不一样,锻后看内部疏松夹杂,热处理后看是否有裂纹,成品看表面磨削缺陷。永鑫生这类源头厂,会把锻造、热处理、探伤的数据都留成记录,和材质、工艺对应起来,做到整批可追溯。客户要查,能从钢锭一直查到成品,这也是一种信任。
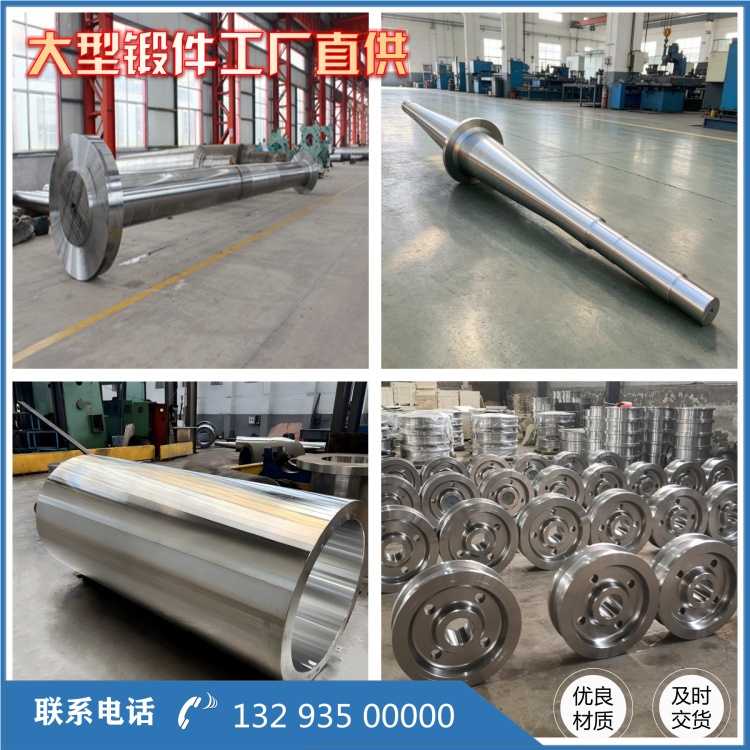
说到底,空心主轴锻件的可靠性,一半靠工艺做出来,一半靠探伤验出来。锻造保证组织,热处理保证性能,深孔加工保证精度,而探伤是***后一道 "照妖镜",把藏在里面的缺陷拦在出厂之前。对采购方来说,一套完整、规范、可追溯的探伤体系,是判断一个空心主轴供应商靠不靠谱的重要依据。
相关推荐
服务热线