 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-06 人气:
来图定制非标异形阀体锻件广泛用于石化技改、特殊管线、进口设备替换场景,图纸信息不全、技术要求口头约定,是后期出现尺寸偏差、性能不达标、验收纠纷***主要原因。结合山西永鑫生异形阀体实际定制流程,梳理来图对接、技术确认、合同、验收全流程关键细节,帮助采购、设计人员规避定制风险,减少现场返工问题。
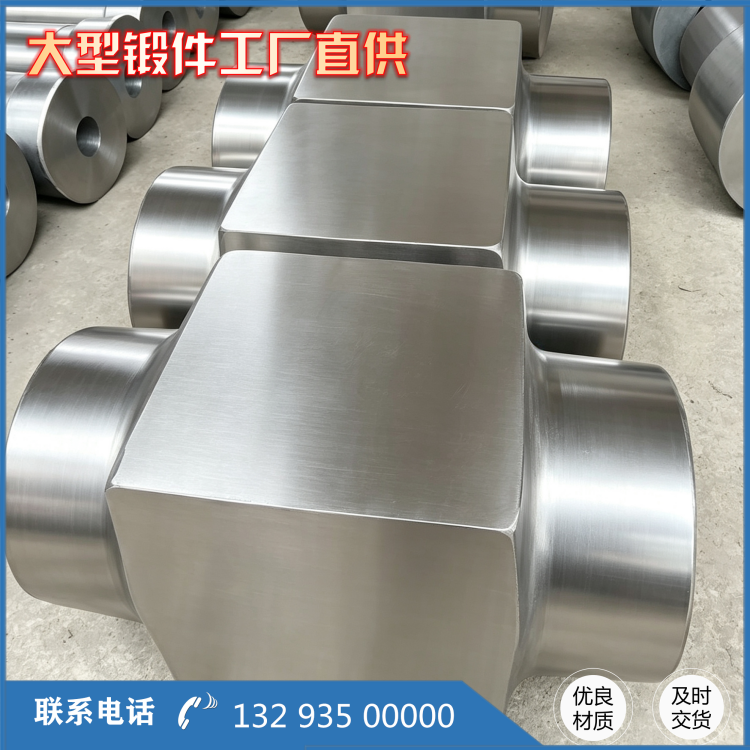
提交完整规范图纸,拒绝简易草图。很多客户只提供手绘草图或者截图,缺少公差、热处理、探伤等级要求。提交图纸应当包含二维加工图纸,优先附带三维模型;明确所有关键尺寸,法兰厚度、流道孔径、各接口位置、圆角过渡,标注形位公差,特别是法兰平面度、流道同轴度。同时注明是只采购锻造毛坯,还是包含锻件全套精加工。如果客户只提供旧件实物,优先做三维扫描测绘,生成正式加工图纸,双方确认签字,不能直接凭实物直接安排生产,避免实物本身存在磨损变形带来成品错误。
书面明确材质、工况与执行标准,不要模糊描述。不能简单写 “不锈钢阀体”,要写明具体牌号,如 316L、A182 F51 双相钢;注明执行标准,如 ASTM A182、GB/T35741。同步提供工况条件:设计压力、温度、介质成分,是否含有硫化氢、氯离子,是否有 NACE 抗硫化开裂要求。工况会直接决定锻造比、热处理方案、探伤等级。例如湿硫化氢环境,除材质外还需要限制锻件硬度,这些需求如果只口头沟通,很容易在生产阶段被遗漏,埋下安全隐患。
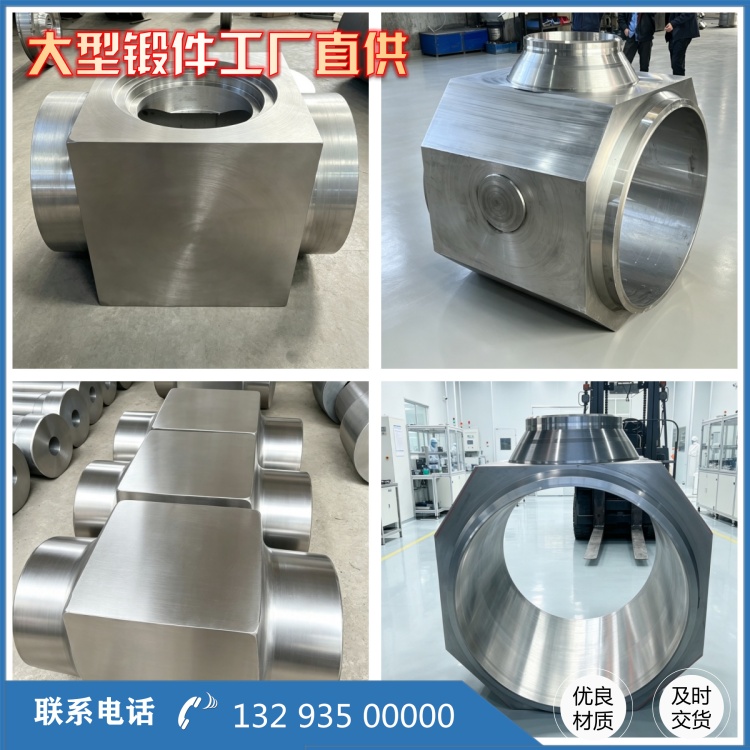
和厂家做工艺评审,确认锻造余量、圆角、工艺可行性。拿到图纸后,需要永鑫生工艺工程师做图纸评审。异形阀体尖角结构锻造很难实现,尖角位置需要修改为过渡圆角,防止折叠裂纹。锻造毛坯机加工余量要双方确认,余量太小无法抵消热处理变形,余量过大会增加材料成本。客户不能一味追求减重压缩毛坯尺寸,厂家需要书面反馈图纸风险点,形成技术协议附件,而不是直接按图生产。同时确认锻造比,石化承压阀体锻件锻造比一般不低于 3,保证内部组织致密。
固化热处理、无损检测、资料要求,全部写进技术协议。明确热处理类型,不锈钢需要固溶处理,双相钢要严格控制冷却速度。约定探伤要求:哪些区域 100% UT 超声探伤,哪些位置做 PT 渗透探伤,探伤合格等级;明确需要交付资料:原材料炉批号、光谱报告、热处理原始曲线、UT/PT 探伤报告,石化项目这些资料直接关系第三方监造验收。很多定制项目后期扯皮,就是前期没有约定探伤范围和合格等级。
明确交期、首件确认、验收判定规则。非标件优先约定首件检验,小批量 1 件以上优先首件确认合格后再生产其余锻件。明确验收方式:毛坯验收还是精加工成品验收,尺寸检测基准,不合格件处理方案。同时客观理解交期,异形件包含工艺评审、备料、多火次锻造、热处理、两次探伤,周期远大于标准阀体,项目规划要预留充足时间,避免紧急采购强行压缩周期带来质量隐患。
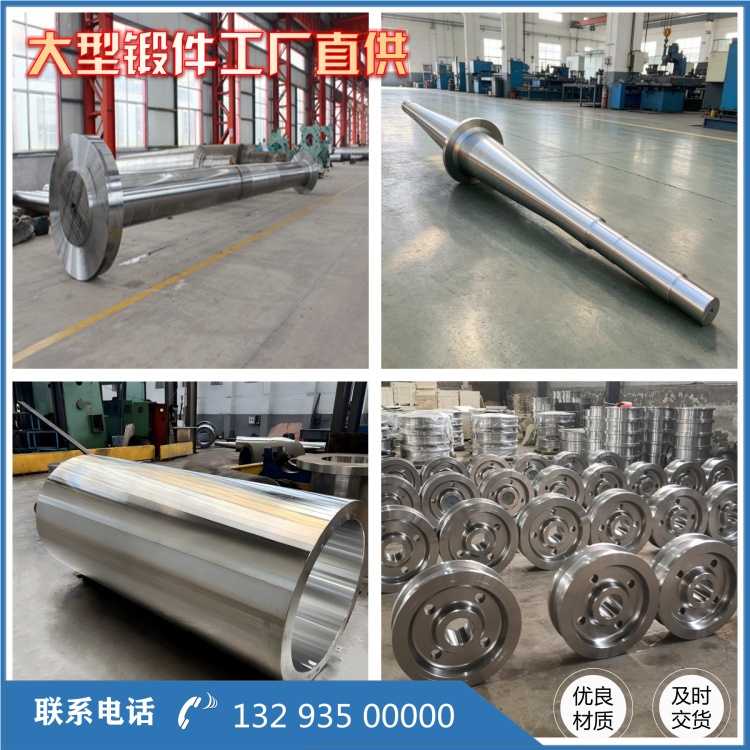
总而言之,非标异形阀体锻件来图定制,核心不在 “能做出来”,而在于图纸、工况、检验标准全部书面固化。做好前期技术评审,合理调整结构与加工余量,平衡成本、周期、安全,才能拿到满足石化现场实际使用的锻件产品。
相关推荐
服务热线