 咨询电话:13293500000

— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-31 人气:
现代化无缝钢管冷轧机组所用环形轧辊,构件尺寸大、工况载荷高,不仅要求锻件内部组织致密无缺陷,同时对机加工形位精度、辊身表面质量有着严苛标准。86CrMoV7 锻钢轧辊凭借良好耐磨性、抗接触疲劳能力,广泛应用于钢管冷轧、精整、矫直工序。山西永鑫生重工具备大型环形件锻造、热处理、精密精加工完整产能,专业承接 86CrMoV7 轧辊锻件定制加工,为国内钢管生产企业提供可靠的环形轧辊配套。
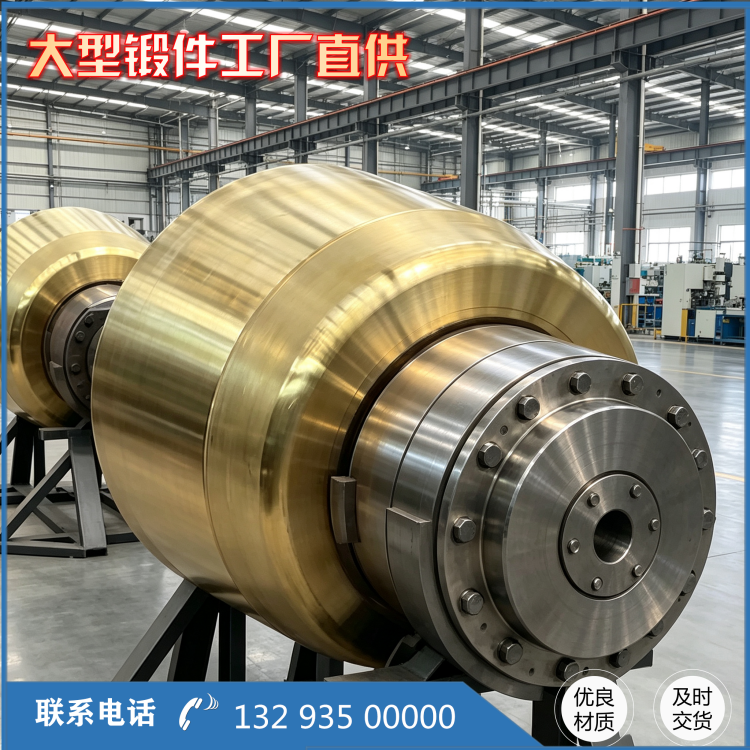
很多采购单位容易陷入认知误区:只要材质牌号为 86CrMoV7,轧辊锻件使用性能就能够保持一致。实际生产中,钢锭纯净度、辗环成型工艺、锻后热处理、精加工工艺,任何一道工序管控不到位,都会大幅降低轧辊服役时长。86CrMoV7 合金元素含量高,锻造窗口相对狭窄,加热温度把控不当容易出现晶粒粗大;大型环形件如果辗压进给参数不合理,极易出现壁厚不均、椭圆度超差,后续精加工难以修正,长期运转产生振动,影响管材轧制精度。
永鑫生结合多年冶金轧辊配套经验,针对性优化 86CrMoV7 大型环形轧辊整套工艺。锻造阶段严格管控始锻、终锻温度,采用多道次慢速辗环成型,持续矫正环件圆度,保证环形轧辊壁厚均匀,形成连续完整的环形金属流线。锻后热处理不压缩保温周期,缓慢降温消除内应力,避免精加工完成后锻件持续变形,造成装配尺寸偏差。质量检测贯穿全流程,毛坯外观尺寸复核、超声波内部探伤、抽样理化检测同步执行,缺陷锻件直接隔离,杜绝流向客户。
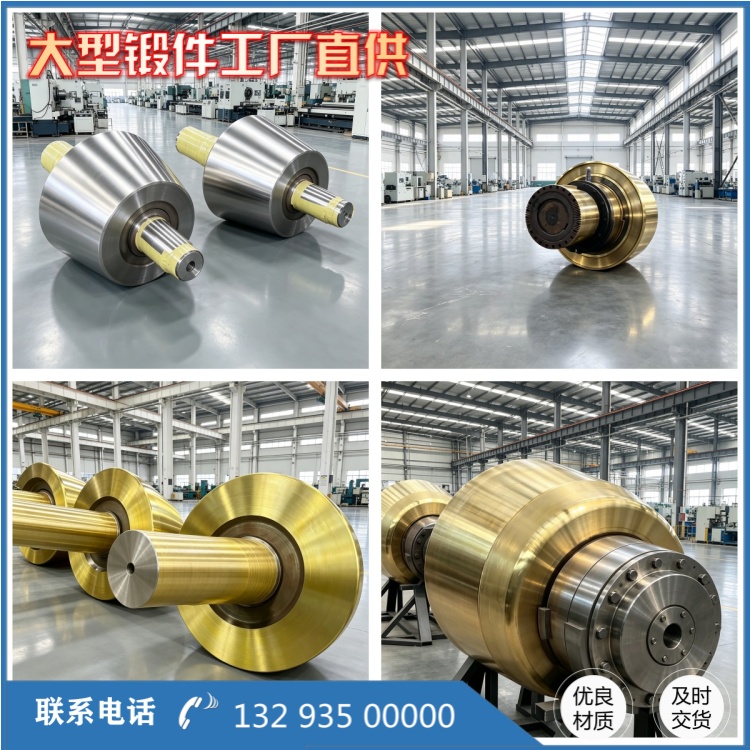
大型环形轧辊精加工环节充分考虑材质特性。86CrMoV7 调质后硬度较高,加工参数需要持续优化。加工方案遵循粗精分离原则,粗加工去除大部分余量后放置时效,释放加工应力,再开展半精与精加工。加工过程统一基准、减少多次装夹带来的累积误差,严格按照图纸公差控制辊身、装配止口各项尺寸,按需完成辊身磨削加工,保障轧辊上机运转平稳,降低管材表面麻点、划痕等不良缺陷。
目前生产的 86CrMoV7 环形轧辊锻件,适配多种规格无缝钢管冷轧机组,可根据客户需求定制不同外径、宽度轧辊环。在业务对接过程中,我们客观介绍材料适用范围,明确告知 86CrMoV7 更适合载荷稳定、冷热冲击较小的冷轧工况,对于恶劣高温热轧场景主动推荐备选材质,不盲目接单、不随意承诺使用寿命。
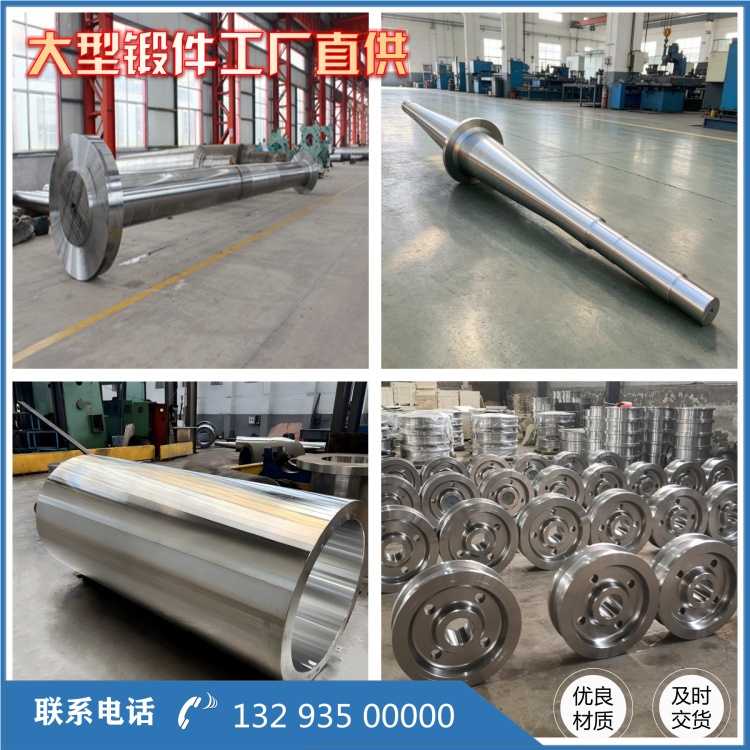
依托山西定襄完备的重型锻造配套基础,永鑫生能够灵活安排大尺寸环形锻件排产,兼顾试样小单与批量订单。锻造与精密加工一体化模式,省去多方中间商外协,方便客户统一管控质量与交期。未来我们持续优化 86CrMoV7 轧辊锻件锻造与精加工工艺,持续为无缝钢管行业提供组织稳定、尺寸精密的大型环形轧辊锻件,帮助制造企业降低备件损耗,提升成品钢管合格率。
相关推荐
服务热线